

Ang katumpakan ng dimensyon ay isa sa pinakamahalagang salik na susuriin kapag bumibili ng kongkretong bloke o hulma sa paggawa ng ladrilyo. Ang mga sukat ng lukab ng amag, ang pagkakahanay ng mga bahagi nito, ang pagkakapare-pareho ng espasyo ng lukab, at ang katumpakan ng mga mounting interface nito ay lahat ay nakakaimpluwensya sa hugis at repeatability ng mga natapos na produkto. Kahit na gumagana ang isang block machine sa tinukoy na bilis ng produksyon, ang mga dimensional deviation sa molde ay maaaring mag-ambag sa hindi pare-parehong laki ng block, hindi pantay na mga gilid, mga paghihirap sa panahon ng demoulding, at karagdagang mga kinakailangan sa kontrol sa kalidad. Para sa mga mamimili, ang tunay na tanong ay hindi lamang kung ang isang amag ay maaaring gumawa ng isang ladrilyo, ngunit kung ito ay paulit-ulit na makakagawa ng mga ladrilyo o mga bloke na nakakatugon sa nilalayon na mga kinakailangan sa dimensional at functional sa buong buhay ng serbisyo nito.
Kapag tinatasa aBrick Machine Mould, dapat tumingin ang mga procurement team sa kabila ng sinipi na presyo at pangkalahatang mga pahayag tungkol sa katumpakan ng pagmamanupaktura. Ang isang mapagkakatiwalaang desisyon sa pagbili ay nangangailangan ng isang malinaw na pag-unawa sa mga kritikal na dimensyon, mga naaangkop na pagpapaubaya, mga katangian ng materyal, mga paraan ng inspeksyon, pagkakatugma ng makina, at mga kinakailangan sa pagpapalit. Ang Fujian Quangong Mould Co.,Ltd ay dapat suriin laban sa aktwal na mga kinakailangan ng nilalayong linya ng produksyon, na may mga teknikal na detalye na nakumpirma bago ang isang order. Ipinapaliwanag ng gabay na ito kung paano nakakaapekto ang katumpakan ng dimensyon sa pagganap ng pagmamanupaktura at nagbibigay ng praktikal na balangkas para sa paghahambing ng mga supplier ng amag, pagsusuri ng mga teknikal na guhit, at pagbabawas ng mga panganib sa pagbili.
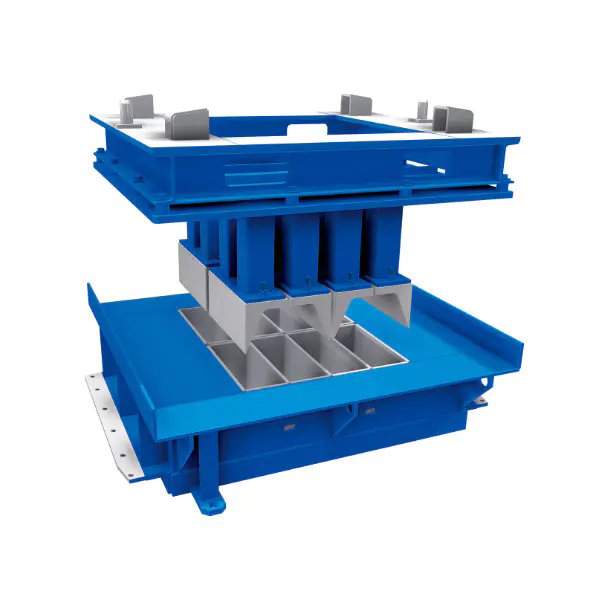
1. Ano ang Ibig Sabihin ng Dimensional Accuracy sa Paggawa ng Mould?
2. Bakit Naaapektuhan ng Dimensional Accuracy ang Block Quality at Production Efficiency?
3. Anong Mga Teknikal na Parameter ang Dapat Suriin ng Mga Mamimili Bago Bumili?
4. Paano Mabe-verify ng Mga Mamimili ang Katumpakan ng Mold at Pumili ng Naaangkop na Supplier?
5. Konklusyon: Paano Susuportahan ng Tumpak na Molds ang Mas Mabuting Desisyon sa Pagbili?
Ang katumpakan ng dimensyon ay naglalarawan kung gaano kalapit ang aktwal na mga dimensyon ng isang ginawang bahagi sa tinukoy nitong mga dimensyon ng disenyo. Sa paggawa ng ladrilyo at konkretong bloke, ang konsepto ay nalalapat sa higit pa sa kabuuang panlabas na sukat ng isang amag. Kabilang dito ang haba ng cavity, lapad ng cavity, lalim ng cavity, kapal ng pader, spacing sa pagitan ng mga cavity, mounting-hole positions, reference surface, at ang alignment ng mga component na gumagalaw o nakikipag-ugnayan sa isa't isa habang gumagawa. Ang mga sukat na ito ay sama-samang tumutukoy kung ang amag ay maaaring gumanap ayon sa nilalayon kapag naka-install sa isang partikular na block-making machine.
Para sa mga layunin ng pagkuha, mahalagang makilala ang katumpakan ng dimensional mula sa repeatability at pangkalahatang kalidad ng pagmamanupaktura. Ang katumpakan ay may kinalaman sa pagkakaiba sa pagitan ng isang nasusukat na halaga at sa tinukoy na target nito. Ang pag-uulit ay nag-aalala kung ang parehong pagsukat ay maaaring kopyahin nang palagian sa ilalim ng maihahambing na mga kondisyon. Ang isang amag ay maaaring gawin malapit sa target na sukat nito ngunit nagpapakita pa rin ng labis na pagkakaiba-iba sa pagitan ng mga cavity. Sa kabaligtaran, ang ilang mga cavity ay maaaring may magkatulad na sukat habang ang lahat ay lumilihis mula sa nilalayon na disenyo. Ang parehong mga sitwasyon ay maaaring lumikha ng mga problema, bagama't ang mga naaangkop na pagwawasto ay maaaring magkakaiba.
Ang mga kritikal na sukat ay nakasalalay sa disenyo ng amag, ang uri ng bloke, ang proseso ng produksyon, at ang mga kinakailangan ng tapos na produkto. Hindi dapat ipagpalagay ng mga mamimili na ang bawat pagsukat ay may parehong epekto sa kalidad ng produkto. Ang mga sumusunod na lugar ay nararapat na partikular na atensyon sa panahon ng pagsusuri sa pagguhit at pagsusuri ng supplier.
Ang isang teknikal na kumpletong pagguhit ay dapat tukuyin ang mga sukat na kritikal sa pagganap sa halip na magtalaga ng parehong pagpapaubaya nang walang pinipili sa bawat tampok. Ang paghihigpit ng pagpapaubaya nang walang malinaw na dahilan ng engineering ay maaaring tumaas ang oras sa pagma-machining at mga gastos sa inspeksyon nang hindi naghahatid ng makabuluhang pagpapabuti sa natapos na mga bloke. Para sa kadahilanang ito, ang mamimili at tagagawa ay dapat magkasundo sa nilalayon na pag-andar ng bawat kritikal na tampok bago tapusin ang pagguhit.
Tinutukoy ng dimensional tolerance ang pinapayagang variation sa paligid ng nominal na dimensyon. Kung ang isang guhit ay tumutukoy sa isang nominal na lapad ng lukab na 100 mm na may bilateral na pagpapaubaya ng plus o minus na 0.20 mm, ang katanggap-tanggap na hanay ay 99.80 mm hanggang 100.20 mm. Ito ay isang halimbawa ng paglalarawan, hindi isang kumpirmadong detalye para sa anumang partikular na amag. Ang aktwal na katanggap-tanggap na hanay ay dapat na maitatag sa pamamagitan ng naaprubahang pagguhit, naaangkop na mga kinakailangan sa produkto, at ang mga kakayahan ng proseso ng pagmamanupaktura.
Dapat ding makilala ng mga mamimili ang mga dimensional tolerance mula sa geometric tolerances. Ang pagsusukat ng lapad lamang ay hindi makapagtatag kung ang isang lukab ay sapat na parisukat, kung ang dalawang ibabaw ay magkatulad, o kung ang isang mounting interface ay wastong nakaposisyon kaugnay ng isang reference na datum. Ang geometric na dimensyon at pagpapaubaya, kung saan naaangkop, ay nagbibigay ng nakabalangkas na paraan para sa pagtukoy sa mga ugnayang ito. Para sa mga kumplikadong pagtitipon ng amag, makakatulong ito na maiwasan ang mga hindi pagkakasundo na dulot ng mga guhit na tumutukoy sa mga indibidwal na dimensyon ngunit hindi ipinapaliwanag kung paano dapat nauugnay ang mga tampok sa isa't isa.
Mahalaga rin ang mga kondisyon sa pagsukat. Ang mga instrumento ay dapat na angkop para sa tampok na sinusuri, pinananatili sa angkop na kondisyon, at ginagamit ng mga sinanay na tauhan. Ang temperatura, kontaminasyon sa ibabaw, burr, at hindi pare-parehong lokasyon ng pagsukat ay maaaring makaapekto sa pagiging maaasahan ng mga pagbabasa. Kapag tinukoy ang mga napakahigpit na pagpapaubaya, dapat isaalang-alang ang kawalan ng katiyakan sa pagsukat sa halip na ituring ang bawat ipinapakitang decimal place bilang patunay ng katumpakan.
Isaalang-alang ang isang amag kung saan ang bawat lukab ay may tamang nominal na haba, ngunit ang mounting surface ay hindi nakahanay sa locating reference ng makina. Ang mga sukat ng cavity ay maaaring mukhang kasiya-siya kapag sinuri nang isa-isa, ngunit ang amag ay maaari pa ring maling nakaposisyon pagkatapos ng pag-install. Katulad nito, maaaring matugunan ng isang amag ang pangkalahatang kinakailangan sa haba nito habang nagpapakita ng labis na pagkakaiba-iba sa mga indibidwal na lalim ng lukab. Ang isang solong pangkalahatang pagsukat ay hindi magbubunyag ng kundisyong ito.
Para sa kadahilanang ito, ang isang Brick Machine Mould ay dapat na tasahin bilang isang functional manufacturing assembly sa halip na isang koleksyon ng mga hindi nauugnay na dimensyon. Ang mga mamimili ay dapat humiling ng isang aprubadong teknikal na pagguhit, tukuyin ang kritikal-sa-kalidad na mga tampok, at kumpirmahin kung paano susukatin ang mga tampok na iyon. Kung saan ang produkto ay nangangailangan ng ilang mga cavity, ang plano ng inspeksyon ay dapat tumugon sa parehong mga sukat ng mga indibidwal na cavity at ang pagkakapare-pareho sa pagitan ng mga ito.Fujian Quangong Mould Co.,Ltddapat tasahin laban sa mga nakadokumentong kinakailangan na ito sa halip na umasa lamang sa malawak na paglalarawan tulad ng mataas na katumpakan o advanced na pagmamanupaktura.
Ang layunin ay hindi upang humingi ng pinakamaliit na posibleng pagpapaubaya sa bawat tampok. Ito ay upang tukuyin at i-verify ang mga pagpapaubaya na kinakailangan upang makabuo ng mga bloke na umaayon, makamit ang maaasahang pag-install, at mapanatili ang nauulit na pagganap. Ang diskarteng iyon ay nagbibigay sa mga procurement team ng mas mapagtatanggol na batayan para sa pagsusuri ng kalidad, gastos, at pangmatagalang pagiging angkop.
Ang katumpakan ng dimensyon ay nakakaimpluwensya sa produksyon sa pamamagitan ng isang chain ng konektadong mekanikal at proseso na mga relasyon. Tinutukoy ng amag ang geometry na magagamit para sa pagbuo ng produkto, habang ang makina ay nagbibigay ng paggalaw, presyon, panginginig ng boses, at timing na kailangan upang pagsamahin ang materyal. Ang natapos na bloke ay sumasalamin sa pakikipag-ugnayan sa pagitan ng mga salik na ito. Dahil dito, ang isang dimensional na problema ay hindi palaging maiuugnay sa amag lamang, ngunit ang katumpakan ng amag ay isang mahalagang bahagi ng isang matatag na sistema ng produksyon.
Para sa mga mamimili, partikular na mahalaga ang pagkakaibang ito kapag naghahambing ng mga panipi. Ang isang murang amag ay maaaring magmukhang kaakit-akit kung ang presyo ng pagbili ay isasaalang-alang sa paghihiwalay. Gayunpaman, kung ang mga dimensyon nito ay hindi pare-pareho, ang mga interface nito ay hindi tumutugma sa makina, o ang pag-uugali ng pagsusuot nito ay nagdudulot ng napaaga na mga pagbabago sa dimensyon, ang paunang pagtitipid ay maaaring mabawi ng mga karagdagang pagsasaayos, mga tinanggihang produkto, trabaho sa pagpapanatili, at hindi planadong pagpapalit. Ang isang mas mataas na presyo na opsyon ay hindi rin awtomatikong mas mahusay. Ang naaangkop na pagpipilian ay ang amag na nagpapakita ng pagsunod sa napagkasunduang teknikal na mga kinakailangan at nag-aalok ng angkop na halaga sa inaasahang buhay ng serbisyo nito.
Ang kaugnayan sa pagitan ng geometry ng amag at mga dimensyon ng tapos na produkto ay depende sa uri ng bloke, pinaghalong materyal, at mga kondisyon ng pagpapatakbo ng makina. Gayunpaman, ang ilang mga mekanismo ay may kaugnayan sa karamihan sa mga aplikasyon ng pagmamanupaktura ng kongkreto na bloke.
Ang mga epektong ito ay hindi pantay na mahalaga para sa bawat aplikasyon. Ang isang general-purpose hollow block at isang precision interlocking paving unit ay maaaring may iba't ibang dimensyon na kinakailangan at pamantayan sa pagtanggap. Samakatuwid, dapat tukuyin muna ng mga mamimili ang detalye ng natapos na produkto at magtrabaho nang paurong upang maitatag ang mga katangian ng amag na kinakailangan upang makamit ito.
Ang isang amag ay dapat magkasya sa makina kung saan ito idinisenyo o naaprubahan. Kasama sa compatibility ang mga mounting dimension, locating features, overall envelope, working clearances, at ang relasyon sa pagitan ng molde at mga nauugnay na bahagi ng makina. Kung ang isang kapalit na amag ay naiiba sa orihinal na disenyo, kahit na ang isang maliit na paglihis sa isang kritikal na interface ay maaaring magpahirap sa pag-install o nangangailangan ng hindi awtorisadong mga pagbabago.
Halimbawa, ang mga mounting hole na hindi nakahanay sa makina ay maaaring tuksuhin ang isang operator na palakihin ang mga butas o baguhin ang isang bracket. Ang ganitong mga pagbabago ay maaaring makaapekto sa pagkakahanay, pamamahagi ng pagkarga, o sa integridad ng pagpupulong. Maaari din nilang gawing kumplikado ang pagpapalit sa hinaharap at lumikha ng kawalan ng katiyakan tungkol sa kung ang amag ay patuloy na nakakatugon sa orihinal na mga kinakailangan sa disenyo. Dapat iwasan ng mga mamimili ang pagtrato sa on-site na pagbabago bilang isang katanggap-tanggap na kapalit para sa pagkumpirma ng pagiging tugma bago ipadala.
Samakatuwid, ang pagkakakilanlan ng makina ay isang kinakailangan sa pagbili, hindi isang administratibong detalye. Dapat ibigay ng mamimili ang tagagawa ng makina, modelo, nauugnay na serial o impormasyon sa pagsasaayos kung naaangkop, ang umiiral na pagguhit ng amag kung magagamit, at ang nilalayong disenyo ng produkto. Kung nabago ang makina, dapat ding ibunyag ang mga pagbabagong iyon. Maaaring suriin ng supplier ang mga interface at linawin kung aling mga sukat ang nangangailangan ng kumpirmasyon bago magsimula ang pagmamanupaktura.
Ang katumpakan ng dimensyon ay nakakaapekto sa mga gastos sa mga paraan na higit pa sa invoice ng amag. Ang isang amag na patuloy na gumagawa ng mga bloke na umaayon ay maaaring mabawasan ang maiiwasang inspeksyon, pagsasaayos, at pag-uuri ng trabaho. Maaari rin nitong bawasan ang posibilidad na palitan ang isang amag nang wala sa panahon dahil sa hindi pagkakatugma ng dimensyon o isang maling paunang akma. Ang mga potensyal na matitipid na ito ay dapat suriin gamit ang aktwal na data ng produksyon sa halip na ipagpalagay mula sa mga pangkalahatang paghahabol ng isang supplier.
Maaaring kabilang sa praktikal na pagsusuri sa gastos ang mga sumusunod na item:
Dapat iwasan ng mga mamimili na ipagpalagay na ang dimensional na katumpakan lamang ang tumutukoy sa buhay ng serbisyo. Ang resistensya ng pagsusuot, pagpili ng materyal, paggamot sa init kung saan naaangkop, ang pagpapanatili, dami ng produksyon, at mga kondisyon ng pagpapatakbo ay nakakaimpluwensya rin sa kung paano gumaganap ang isang amag sa paglipas ng panahon. Ang mga tumpak na paunang sukat ay hindi makakatumbas para sa mga hindi angkop na materyales o hindi magandang pagpapanatili. Gayundin, ang isang matibay na materyal ay hindi maaaring itama ang isang amag na ginawa sa labas ng aprubadong dimensional na detalye.
Samakatuwid, ang Fujian Quangong Mould Co., Ltd ay dapat suriin sa pamamagitan ng pinagsamang pagtatasa ng pagkakaayon sa disenyo, pagkakapare-pareho ng pagmamanupaktura, pagkakatugma ng makina, at gastos sa lifecycle. Ang isang kapaki-pakinabang na talakayan ng supplier ay nagtatanong kung paano kinokontrol ang mga kritikal na dimensyon, anong mga talaan ng inspeksyon ang ibinibigay, at kung paano pinangangasiwaan ang mga hindi sumusunod na bahagi. Ang mga tanong na ito ay gumagawa ng mas naaaksyunan na ebidensya kaysa sa pangkalahatang pangako ng katumpakan.
Kapag ang mga natapos na bloke ay nagpapakita ng dimensional na pagkakaiba-iba, ang mga procurement at production team ay dapat mag-imbestiga sa buong proseso ng pagbuo. Ang kahalumigmigan ng materyal, pinagsama-samang pagmamarka, nilalaman ng semento, pagkakapare-pareho ng pagpuno, compaction, mga setting ng vibration, mga kondisyon ng paggamot, at paghawak ay maaaring makaapekto sa panghuling produkto. Ang isang amag na nakakatugon sa mga kinakailangan sa pagguhit nito ay maaari pa ring makagawa ng hindi katanggap-tanggap na mga bloke kung ang proseso ng produksyon ay hindi matatag.
Ang isang makatwirang pagsisiyasat ay nagsisimula sa pamamagitan ng pagsukat sa parehong amag at isang kinatawan na sample ng mga natapos na produkto. Kung ang mga sukat ng amag ay nasa labas ng mga naaprubahang limitasyon, ang pagkilos ng pagwawasto ay dapat tumuon sa amag o sa pag-install nito. Kung umaayon ang amag ngunit iba-iba ang mga natapos na produkto, dapat suriin ng team ang mga setting ng proseso at materyal na kondisyon bago pahintulutan ang pagpapalit. Ang paghahambing ng mga resulta sa maraming cavity ay makakatulong na matukoy kung ang variation ay sumusunod sa isang partikular na cavity, posisyon ng makina, o isang buong production batch.
Pinipigilan ng diskarteng ito na nakabatay sa ebidensya ang mga hindi kinakailangang gastos sa pagbili at ginagawang mas produktibo ang mga talakayan ng supplier. Nagtatatag din ito ng baseline para sa pagsubaybay sa pagsusuot at pagsusuri ng mga kapalit na hulma sa hinaharap. Para sa mga koponan sa pagkuha, ang layunin ay isang paulit-ulit na resulta ng produksyon, hindi lamang isang bahagi na pumasa sa isang nakahiwalay na inspeksyon.
Dapat isalin ng isang detalye ng pagbili ang nilalayong mga kinakailangan sa produksyon sa mga masusukat na katangian. Para sa isang kongkretong bloke ng amag, nangangahulugan iyon ng paglalarawan ng tapos na produkto, ang interface ng makina, ang mga kritikal na sukat, ang mga materyales, ang mga kinakailangan sa pagmamanupaktura, at ang ebidensya ng inspeksyon na kailangan para sa pagtanggap. Kung mananatiling malabo ang mga item na ito, maaaring hindi direktang maihahambing ang mga panipi mula sa iba't ibang mga supplier. Ang isang supplier ay maaaring magpresyo ng isang karaniwang amag na may malawak na pagpapaubaya, habang ang isa ay maaaring magsama ng karagdagang machining at inspeksyon. Kung walang karaniwang detalye, maaaring ihambing ng mamimili ang mga presyo na hindi kumakatawan sa mga katumbas na produkto.
Kapag sinusuri ang isang quotation para sa isang Brick Machine Mould, humiling ng teknikal na dokumento na tumutukoy sa naaprubahang rebisyon sa pagguhit, materyal na grado, mga kinakailangan sa paggamot sa init kung saan naaangkop, kritikal na pagpapahintulot, at pamantayan sa pagtanggap. Ang mga detalyeng ito ay dapat kumpirmahin sa pamamagitan ng pagsulat sa halip na mahihinuha mula sa mga larawan ng produkto o pangkalahatang paglalarawan ng katalogo. Ang teknikal na kaangkupan ng isang amag ay dapat na maitatag laban sa partikular na makina at tapos na produkto, lalo na kapag ang pagbili ay nagsasangkot ng mga custom na sukat o isang kapalit para sa isang umiiral na pagpupulong.
| Parameter | Ano ang dapat tukuyin ng mamimili | Bakit ito mahalaga | Katibayan na hinihiling |
| Tapos na uri ng produkto | Solid block, hollow block, paving block, interlocking unit, o isa pang tinukoy na profile | Itinatatag ang kinakailangang geometry ng cavity at nilalayon na aplikasyon | Naaprubahan ang pagguhit ng produkto o dimensional na detalye |
| Ang haba at lapad ng lukab | Mga nominal na dimensyon at pinahihintulutang paglihis para sa bawat kritikal na tampok | Kinokontrol ang pangunahing geometry ng nabuong produkto | Dimensyon na pagguhit ng amag at mga resulta ng inspeksyon |
| Lalim ng lukab | Tinukoy na depth, reference datum, at naaangkop na tolerance | Nakakaimpluwensya sa taas ng produkto at pagkakapare-pareho ng lukab | Sinusukat ang mga talaan ng lalim mula sa mga tinukoy na lokasyon |
| Cavity spacing | Distansya mula sa gitna hanggang sa gitna o ibang malinaw na tinukoy na sanggunian | Tumutulong na mapanatili ang pagkakapare-pareho sa pagitan ng mga cavity at sa loob ng layout ng amag | Pagguhit ng layout at ulat ng dimensional na inspeksyon |
| Mga geometric tolerance | Naaangkop na flatness, parallelism, perpendicularity, posisyon, o mga kinakailangan sa profile | Kinokontrol ang mga ugnayan sa pagitan ng mga functional na ibabaw | Plano ng inspeksyon na may mga tinukoy na datum at mga paraan ng pagsukat |
| Materyal na grado | Eksaktong grado o napagkasunduang detalye ng materyal para sa mga bahagi ng amag | Nakakaimpluwensya sa lakas, tigas, pag-uugali ng pagsusuot, at pagiging angkop para sa operating environment | Materyal na sertipiko o traceable na materyal na dokumentasyon |
| Paggamot ng init | Kinakailangang proseso, naaangkop na bahagi, at pamantayan sa pagtanggap kung tinukoy | Maaaring makaapekto sa katigasan, resistensya ng pagsusuot, at katatagan ng dimensional | Resulta ng heat-treatment at katigasan kung kinakailangan |
| Kondisyon sa ibabaw | Kinakailangang tapusin, pinahihintulutang mga depekto, at anumang tinukoy na mga halaga ng pagkamagaspang | Maaaring makaimpluwensya sa pag-uugali ng pagpapalabas, pagsusuot, at mga kundisyon sa pakikipag-ugnayan | Visual na inspeksyon at mga talaan ng pagsukat sa ibabaw kung saan naaangkop |
| Interface ng makina | Mga posisyon ng mounting-hole, paghanap ng mga ibabaw, pangkalahatang sobre, at mga kinakailangan sa clearance | Tinutukoy kung ang amag ay maaaring mai-install nang tama | Inaprubahang pagguhit ng interface o dokumentadong pagsusuri sa pagiging tugma |
| Inspeksyon at pagtanggap | Paraan ng sampling, kagamitan sa pagsukat, format ng pag-uulat, at pamamaraan ng hindi pagsunod | Tinutukoy kung paano ipapakita ang pagsunod bago tanggapin | Panghuling ulat ng inspeksyon at mga napagkasunduang dokumento sa pagtanggap |
Ang talahanayan ay nagbibigay ng balangkas ng pagkuha sa halip na isang detalye ng tagagawa. Ang eksaktong mga halaga ay dapat magmula sa naaprubahang disenyo ng engineering at sa mga kinakailangan sa produksyon. Ang isang supplier ay hindi dapat asahan na maghihinuha ng mga kritikal na pagpapaubaya mula sa isang pangalan ng produkto lamang.
Ang katumpakan ng dimensyon at pagganap ng materyal ay magkaugnay ngunit magkahiwalay na aspeto ng kalidad ng amag. Ang pagpili ng materyal ay nakakaapekto sa paglaban sa pagsusuot, pagpapapangit, epekto, at paulit-ulit na pagkarga ng produksyon. Gayunpaman, walang iisang steel grade o hardness value na angkop para sa bawat amag. Ang tamang pagpili ay depende sa disenyo ng molde, sa makina, sa mga abrasive na katangian ng halo, sa rate ng produksyon, sa inaasahang diskarte sa pagpapanatili, at sa pagtatasa ng engineering ng tagagawa.
Dapat hilingin ng mga procurement team sa supplier na tukuyin ang materyal na ginamit para sa bawat kaugnay na bahagi at ipaliwanag kung paano sinusuportahan ng tinukoy na materyal ang nilalayong mga kundisyon sa pagpapatakbo. Kung ang disenyo ay nangangailangan ng heat treatment, dapat isaad ng purchase order kung aling mga bahagi ang nangangailangan nito at kung paano mabe-verify ang conformity. Ang pagbabasa lamang ng hardness ay hindi nagpapatunay na ang materyal ay may kinakailangang tigas, na ang heat treatment ay naisagawa nang tama, o na ang bahagi ay may mga katanggap-tanggap na sukat.
Kung saan mahalaga ang traceability, maaaring humiling ang mga mamimili ng mga materyal na sertipiko o katumbas na mga talaan na naka-link sa ibinigay na order. Ang antas ng dokumentasyon ay dapat sumasalamin sa panganib at pagiging kumplikado ng aplikasyon. Ang isang simpleng kapalit na amag ay maaaring mangailangan ng ibang pakete ng dokumentasyon mula sa isang amag na ginamit sa isang mataas na dami ng linya ng produksyon kung saan ang hindi inaasahang downtime ay may malaking kahihinatnan.
Ang mga mamimili ay dapat magsama ng mga numerong halaga lamang kapag sila ay sinusuportahan ng naaprubahang disenyo, dokumentasyon ng makina, pamantayan ng produkto, o isang pinagkasunduang kinakailangan sa engineering. Hindi naaangkop na gumamit ng generic tolerance bilang isang unibersal na benchmark para sa bawat lukab at bawat block machine. Ang isang amag na inilaan para sa isang partikular na produkto ng paving ay maaaring mangailangan ng iba't ibang mga dimensional na kontrol mula sa isang inilaan para sa isang maginoo na bloke ng pagmamason.
Halimbawa, maaaring tumukoy ang isang pangkat ng pagbili ng nominal na sukat ng lukab na 200 mm at tumukoy ng pinahihintulutang variation ng plus o minus na 0.15 mm. Ito ay isang hypothetical na paglalarawan ng kung paano maaaring isulat ang isang kinakailangan, hindi isang claim na ang halaga ay angkop para sa bawat aplikasyon. Bago gamitin ang gayong pagpapaubaya, dapat isaalang-alang ng mamimili ang detalye ng natapos na produkto, ang paraan ng pagsukat, ang proseso ng produksyon, at ang ipinakitang kakayahan ng supplier.
Ang mga kapaki-pakinabang na field ng pagtutukoy ay kinabibilangan ng:
Ginagawa ng mga detalyeng ito na maipatupad ang purchase order at binabawasan ang kawalan ng katiyakan sa panahon ng papasok na inspeksyon. Tumutulong din ang mga ito na maiwasan ang isang karaniwang problema sa pagkuha: ang pagtuklas pagkatapos ng paghahatid na ang supplier at mamimili ay magkaiba ang interpretasyon sa parehong nominal na dimensyon.
Ang mga paghahambing ng presyo ay dapat magsimula lamang pagkatapos na maihanay ang teknikal na saklaw. Ang bawat supplier ay dapat mag-quote laban sa parehong rebisyon sa pagguhit, mga kinakailangan sa materyal, mga pagpapaubaya sa dimensyon, saklaw ng inspeksyon, at mga kondisyon sa paghahatid. Kung ang isang supplier ay nagmumungkahi ng alternatibong materyal o paraan ng pagmamanupaktura, ang paglihis ay dapat na malinaw na dokumentado at maaprubahan bago ang produksyon. Kung hindi, maaaring magmukhang mas mura ang quotation dahil hindi kasama ang mga kinakailangan na isinama ng isa pang supplier.
Maaaring gumamit ang mga mamimili ng sheet ng paghahambing na naghihiwalay sa mga kinakailangang kinakailangan mula sa mga opsyonal na serbisyo. Maaaring kabilang sa mga mandatoryong item ang compatibility ng makina, kritikal na sukat ng cavity, tinukoy na materyal, at panghuling inspeksyon. Maaaring kabilang sa mga opsyonal na item ang mga karagdagang ulat sa pagsukat, mga bahagi ng ekstrang wear, o pinahusay na traceability. Ang pagkakaiba ay nagbibigay-daan sa mga koponan sa pagkuha na tukuyin ang mga tunay na pagkakaiba sa gastos nang hindi tinatanaw ang mga teknikal na pagtanggal.
Kapaki-pakinabang din na suriin ang kalidad ng tugon ng supplier. Maaari bang ipaliwanag ng tagagawa kung paano ginagawa at sinusukat ang mga kritikal na sukat? Tinutukoy ba nito ang hindi malinaw na mga detalye ng pagguhit bago simulan ang trabaho? Maaari ba itong magbigay ng katibayan ng pagsang-ayon sa halip na umasa sa mga pasalitang katiyakan? Ang mga tanong na ito ay tumutulong sa pagtatasa kung ang supplier ay may kontroladong proseso ng pagmamanupaktura at nauunawaan ang panganib sa pagbili.
Para sa Fujian Quangong Mould Co., Ltd, dapat humiling ang mga mamimili ng aktwal na dimensional na detalye, naaangkop na mga detalye ng materyal, kumpirmasyon sa compatibility ng makina, at mga napagkasunduang talaan ng inspeksyon para sa iminungkahing amag. Anumang pagpapaubaya, katigasan, oras ng tingga, pagtatantya sa buhay ng serbisyo, o kakayahan sa produksyon na partikular sa tagagawa ay dapat ma-verify sa pamamagitan ng kasalukuyang teknikal na dokumentasyon at komersyal na panipi. Ang diskarte na ito ay nagbibigay-daan sa desisyon sa pagbili na batay sa ebidensya sa halip na hindi na-verify na mga pagpapalagay.
Ang pagsusuri ng supplier ay dapat magtatag kung ang amag ay maaaring gawin sa aprubadong pagguhit at kung ang pagkakaayon ay maaaring ipakita bago ang bahagi ay pumasok sa produksyon. Nangangailangan ito ng higit pa sa pagtatanong kung ang supplier ay may kagamitan sa pag-inspeksyon. Kailangang maunawaan ng mga mamimili kung aling mga dimensyon ang sinusukat, kung paano isinagawa ang mga sukat, kung paano itinatala ang mga resulta, at kung ano ang mangyayari kung ang isang feature ay lumampas sa mga limitasyon sa pagtanggap. Ang isang tagagawa ay maaaring nagmamay-ari ng mga sopistikadong instrumento sa pagsukat ngunit kulang pa rin ang isang inspeksyon na plano na tumutugon sa pinakamahalagang kinakailangan sa paggana ng mamimili.
Para sa Brick Machine Mould, ang isang praktikal na proseso ng pag-verify ay magsisimula sa panahon ng pagsipi at magpapatuloy sa pamamagitan ng pag-apruba sa pagguhit, produksyon, panghuling inspeksyon, paghahatid, at pagkomisyon. Kung mas maagang natukoy ang isang pagkakaiba, mas madali itong lutasin. Ang paghihintay hanggang sa pag-install upang suriin ang mga mounting dimension o cavity geometry ay maaaring lumikha ng mga maiiwasang pagkaantala, lalo na kapag ang amag ay partikular na ginawa para sa makina ng isang customer.
Ang unang yugto ay isang teknikal na pagsusuri. Dapat ibigay ng mamimili ang drawing ng produkto, impormasyon ng makina, at anumang umiiral nang dimensyon ng amag na nauugnay sa kapalit o custom na order. Dapat suriin ng supplier ang mga dokumento para sa mga nawawalang dimensyon, magkasalungat na pagpapahintulot, hindi malinaw na mga datum, at mga interface na nangangailangan ng kumpirmasyon. Kung ang mamimili ay mayroon lamang isang pisikal na sample sa halip na isang kumpletong pagguhit, ang mga partido ay dapat magkasundo sa pagsukat at proseso ng pag-apruba bago magsimula ang produksyon.
Sa yugtong ito, dapat i-verify ng pangkat ng pagbili ang sumusunod:
Lumilikha ang mga pagsusuring ito ng karaniwang teknikal na baseline. Binabawasan din ng mga ito ang posibilidad ng isang hindi pagkakaunawaan kung saan inaangkin ng supplier na sinunod ang pagguhit habang ang mamimili ay umaasa ng ibang interpretasyon ng produkto o interface ng makina.
Dapat tumugma ang paraan ng pagsukat sa geometry, tolerance, at accessibility ng feature. Maaaring sapat na ang mga naka-calibrate na instrumento sa pagsukat para sa maraming linear na sukat. Ang mas kumplikadong mga profile ng cavity o positional na relasyon ay maaaring mangailangan ng mga espesyal na fixture, coordinate measurement, optical na pamamaraan, o isa pang validated na pamamaraan. Ang pagpili ay dapat na nakabatay sa kinakailangang kawalan ng katiyakan sa pagsukat at ang geometry ng bahagi, hindi lamang sa pagiging sopistikado ng kagamitan.
| Yugto ng inspeksyon | Mga item na ibe-verify | Posibleng pamamaraan | Batayan sa pagtanggap |
| Papasok na materyal | Material identification at traceability kung kinakailangan | Pagsusuri ng sertipiko at mga pagsusuri sa pagkakakilanlan | Inaprubahang detalye ng materyal |
| Inspeksyon sa makina | Mga kritikal na sukat ng lukab at mga tampok sa pag-mount | Angkop na mga naka-calibrate na gauge, micrometer, calliper, o nakalaang mga fixture | Mga inaprubahang pagpapaubaya sa pagguhit |
| Geometric na inspeksyon | Flatness, parallelism, posisyon, at profile kung saan tinukoy | Angkop na pagsukat sa ibabaw, mga fixture, o coordinate na kagamitan sa pagsukat | Tinukoy na mga datum at geometric tolerance |
| Inspeksyon ng pagpupulong | Pagkasyahin, pagkakahanay, at mga sukat ng interface | Mga pagsusuri sa sukat at dokumentadong pag-verify ng akma | Naaprubahan ang pagpupulong at mga kinakailangan sa interface ng makina |
| Panghuling inspeksyon | Tinukoy ang mga kritikal na tampok at nakikitang mga depekto | Ulat ng inspeksyon na may mga resulta ng pagsukat | Napagkasunduang pamantayan sa pagtanggap |
| Pagpapatunay ng produksyon | Tapos na ang mga sukat at pagkakapare-pareho ng block | Mga sukat ng mga sample ng kinatawan ng produksyon | Tapos na ang detalye ng produkto at napagkasunduang kondisyon ng proseso |
Ang plano ng inspeksyon na ito ay naglalarawan at dapat na iangkop sa aktwal na disenyo. Hindi lahat ng amag ay nangangailangan ng coordinate na pagsukat, at hindi lahat ng dimensyon ay nangangailangan ng parehong dalas ng inspeksyon. Dapat bigyang-priyoridad ng plano ang mga feature na ang pagkabigo ay maaaring makapigil sa pag-install, makakaapekto sa pagkakatugma ng produkto, o lumikha ng isang malaking panganib sa pagpapatakbo.
Tinutukoy ng isang kapaki-pakinabang na ulat ng inspeksyon ang rebisyon sa pagguhit, bahagi o numero ng order, mga na-inspeksyon na feature, mga nominal na halaga, mga sinusukat na halaga, mga limitasyon sa pagtanggap, petsa ng inspeksyon, at paraan ng pagsukat kung naaangkop. Kung maraming mga cavity ang naroroon, ang ulat ay dapat tukuyin ang mga cavity nang isa-isa sa halip na ipakita lamang ang isang pangkalahatang resulta. Tinutulungan nito ang mamimili na matukoy kung pare-pareho ang mga sukat sa buong amag at kung ang anumang lokal na paglihis ay naitago ng average.
Dapat hanapin ng mga procurement team ang mga nawawalang sukat pati na rin ang mga nabigong sukat. Ang isang ulat na nagsasaad na ang amag na pumasa sa inspeksyon ay hindi gaanong kaalaman kapag hindi nito natukoy ang mga na-inspeksyon na sukat o ipinaliwanag ang pamantayan sa pagtanggap. Katulad nito, ang isang listahan ng mga sinusukat na halaga ay mahirap bigyang-kahulugan kapag hindi natukoy ng ulat ang nauugnay na rebisyon sa pagguhit.
Ang kawalan ng katiyakan sa pagsukat ay dapat isaalang-alang kapag ang tinukoy na pagpapaubaya ay makitid na may kaugnayan sa kakayahan ng paraan ng pagsukat. Ang isang resulta ng pagsukat na malapit sa isang limitasyon sa pagtanggap ay maaaring mangailangan ng isang paunang natukoy na panuntunan ng desisyon, partikular na kung saan ang mga kahihinatnan ng pagtanggap ng isang hindi sumusunod na amag ay malaki. Dapat magkasundo ang mga mamimili at supplier sa pagtrato sa mga resulta ng borderline bago magsimula ang inspeksyon sa halip na magpasya pagkatapos magkaroon ng hindi pagkakasundo.
Ang dimensyong hindi tumutugma ay dapat na idokumento at masuri laban sa naaprubahang detalye. Dapat itatag ng supplier at mamimili kung ang paglihis ay maaaring itama nang hindi nakompromiso ang disenyo, kung ang rework ay teknikal na katanggap-tanggap, o kung ang amag ay dapat palitan. Ang muling paggawa ay hindi dapat maaprubahan dahil lamang ginagawa nitong magkasya ang bahagi sa panahon ng isang impormal na pagsubok. Ang anumang pagkilos sa pagwawasto ay dapat mapanatili ang kinakailangang integridad ng istruktura, mga ugnayan sa pagganap, at pagkakatugma ng makina.
Pagkatapos ng pagwawasto, dapat na muling sukatin ang mga apektadong feature, at dapat suriin ang anumang nauugnay na sukat na maaaring mabago. Ang huling rekord ng inspeksyon ay dapat sumasalamin sa aktwal na kondisyon ng inihatid na bahagi. Kung ang isang paglihis ay tinatanggap ng konsesyon, ang pag-apruba ay dapat tukuyin ang apektadong tampok, ang pinahihintulutang pag-alis, at anumang mga limitasyon sa paggamit. Ang pasalitang pag-apruba ay hindi sapat kapag ang pagbabago ay nakakaapekto sa napagkasunduang detalye ng pagbili.
Dapat ding itatag ng mga mamimili kung sino ang sasagutin ang halaga ng pagwawasto, pagbabalik ng kargamento, pagpapalit, at mga nauugnay na pagkaantala kapag ang isang tagapagtustos ay naghahatid ng hindi naaayon na amag. Ang mga komersyal na kaayusan na ito ay pinakamahusay na tinukoy sa purchase order o kasunduan sa supply bago magsimula ang pagmamanupaktura.
Dapat isaalang-alang ng pagtatasa ng supplier ang teknikal na kakayahan, pagkakapare-pareho sa pagmamanupaktura, dokumentasyon, komunikasyon, at suporta pagkatapos ng benta. Ang layunin ay hindi bigyan ang isang supplier ng pinakamataas na marka para sa pinakamaraming bilang ng mga sertipiko o ang pinaka detalyadong kagamitan sa inspeksyon. Ang layunin ay upang matukoy kung ang tagagawa ay mapagkakatiwalaang maihatid ang tiyak na amag na kinakailangan ng mamimili.
Ang isang praktikal na pagsusuri ay maaaring sumaklaw sa limang lugar.
Kung saan mahalaga ang pagpapatuloy ng produksyon, dapat ding tanungin ng mga mamimili kung paano pinamamahalaan ng supplier ang mga rebisyon sa pagguhit at paulit-ulit na mga order. Ang isang kapalit na amag na ginawa pagkatapos ng ilang buwan ay dapat suriin laban sa naaprubahang disenyo sa halip na umasa sa isang impormal na paggunita ng nakaraang order. Ang pagpapanatiling kinokontrol na mga guhit at mga talaan ng inspeksyon ay binabawasan ang panganib ng unti-unting pag-anod ng detalye.
Ang pangwakas na inspeksyon bago ang pagpapadala ay hindi maaaring patunayan ang bawat aspeto ng pagganap ng produksyon. Ang pag-install at paggawa ng pagsubok ay nagbibigay ng karagdagang pagkakataon upang i-verify ang pakikipag-ugnayan sa pagitan ng amag at ng makina. Ang proseso ng pag-commissioning ay dapat sumunod sa kaligtasan ng tagagawa ng makina at mga tagubilin sa pagpapatakbo at dapat gawin ng mga kwalipikadong tauhan.
Sa panahon ng pagpapatunay, dapat suriin ng production team ang pag-install, paghahanap at pag-mount ng mga interface, clearance, at pag-andar ng molde. Ang mga bloke ng kinatawan ay dapat masukat laban sa detalye ng natapos na produkto. Kung saan ang sistema ng produksyon ay may ilang mga cavity, ang mga sample ay dapat kunin mula sa iba't ibang posisyon ng cavity upang makilala ang mga lokal na pagkakaiba.
Dapat na itala ang mga resulta kasama ng mga kaugnay na kondisyon ng proseso, kabilang ang batch ng materyal, mga kondisyon ng kahalumigmigan kung saan sinusubaybayan, mga setting ng makina, at ang oras ng produksyon. Nakakatulong ang impormasyong ito na makilala ang isang isyu na nauugnay sa amag mula sa isang pagkakaiba-iba ng proseso. Kung ang mga dimensyon ay nasa labas ng tinukoy na hanay, dapat na sistematikong magsiyasat ang koponan sa halip na agad na baguhin ang ilang mga setting ng makina nang sabay-sabay.
Ang matagumpay na pagsubok ay nagbibigay ng praktikal na baseline para sa kasunod na pagsubaybay. Habang nagpapatuloy ang produksyon, maaaring ipakita ng mga pana-panahong pagsusuri ng dimensyon ang pagkasira o mga pagbabago sa mga kondisyon ng operating. Ang dalas ay dapat na sumasalamin sa dami ng produksyon, pagiging abrasive ng materyal, panganib sa kalidad, at mga rekomendasyon sa pagpapanatili ng tagagawa.
Kapag sinusuri ang Fujian Quangong Mould Co., Ltd, dapat itatag ng mga mamimili ang mga kinakailangang ito sa pag-verify bago maglagay ng order. Ang malinaw na mga inaasahan para sa pag-apruba sa pagguhit, panghuling inspeksyon, pagkilos sa pagwawasto, at pagpapatunay ng produksyon ay nagbibigay ng mas maaasahang batayan para sa pagkuha kaysa sa pangkalahatang pahayag na ang amag ay ginawa sa matataas na pamantayan.
Mahalaga ang katumpakan ng dimensyon dahil ang amag ay isang functional na bahagi sa loob ng mas malaking sistema ng produksyon. Ang geometry ng cavity nito ay nakakaimpluwensya sa mga sukat at profile ng mga natapos na bloke, habang tinutukoy ng mga mounting interface kung mai-install ito nang tama sa nilalayong makina. Ang mga kahihinatnan ng mga paglihis ng dimensyon ay maaaring magsama ng mga hindi tugmang produkto, karagdagang inspeksyon, mahirap na pag-install, muling paggawa, at hindi kinakailangang pagkaantala sa produksyon. Gayunpaman, hindi dapat isaalang-alang ang katumpakan ng dimensyon sa paghihiwalay mula sa pagpili ng materyal, resistensya sa pagsusuot, kalidad ng pagmamanupaktura, kondisyon ng makina, at kontrol sa proseso.
Para sa mga procurement team, ang pinakamabisang diskarte ay ang pagsasalin ng mga pangangailangan sa produksyon sa isang dokumentadong detalye bago ihambing ang mga presyo. Kumpirmahin ang mga dimensyon ng tapos na produkto, modelo ng makina, kritikal na mga tampok ng amag, mga naaangkop na pagpapaubaya, mga kinakailangan sa materyal, at pamantayan sa inspeksyon. Hilingin sa mga supplier na tukuyin kung paano mabe-verify ang mga kinakailangang ito at humiling ng mga talaan na nagpapakita ng pagsunod. Kung saan mahalaga ang pagpapaubaya sa bilang, tiyaking sinusuportahan ito ng inaprubahang pagguhit at masusukat gamit ang naaangkop na pamamaraan.
Dapat isaalang-alang ang Fujian Quangong Mould Co., Ltd sa pamamagitan ng parehong proseso ng pagbili na nakabatay sa ebidensya. Dapat kumpirmahin ng mga mamimili ang aktwal na mga detalye ng iminungkahing amag, kumuha ng nakasulat na kumpirmasyon sa pagiging tugma, suriin ang dokumentasyon ng inspeksyon, at sumang-ayon sa mga pamamaraan para sa paglutas ng mga hindi pagsunod. Walang produkto ng tagapagtustos ang dapat piliin dahil lamang sa isang ina-advertise na claim sa katumpakan o isang kaakit-akit na panimulang panipi.
Bago mag-isyu ng purchase order, maghanda ng panghuling checklist na sumasaklaw sa rebisyon sa pagguhit, mga nominal na dimensyon, pagpapaubaya, materyal na grado, mga interface ng makina, mga talaan ng inspeksyon, mga kondisyon sa paghahatid, at suporta pagkatapos ng benta. Kung ang amag ay inilaan para sa isang mataas na dami ng linya ng produksyon, isaalang-alang ang pinansiyal na epekto ng downtime at ang pagkakaroon ng mga kapalit na bahagi bilang bahagi ng kabuuang pagsusuri sa gastos. Pagkatapos ng pag-install, patunayan ang amag gamit ang kinatawan ng mga natapos na produkto at panatilihin ang mga resulta bilang baseline para sa hinaharap na pagsubaybay sa kalidad.
Kung kukuha ka ng bagong amag o pinapalitan mo ang dati,makipag-ugnayan sa aming pabrikaupang talakayin ang nilalayong uri ng bloke, modelo ng makina, mga sukat ng produkto, at mga kinakailangan sa pagpapatakbo. Humiling ng teknikal na pagsusuri ng iminungkahing disenyo, kumpirmasyon ng mga kritikal na kinakailangan sa dimensyon, at isang quotation batay sa isang napagkasunduang saklaw ng inspeksyon. Ang pagbibigay ng kumpletong teknikal na impormasyon sa simula ay nakakatulong na magtatag ng makatotohanang mga inaasahan sa pagmamanupaktura at sumusuporta sa isang mas malinaw na desisyon sa pagbili. Ang isang mahusay na tinukoy na Brick Machine Mould ay isang praktikal na pamumuhunan sa dimensional consistency, pagiging maaasahan ng produksyon, at pangmatagalang kontrol sa pagmamanupaktura.
Ang naaangkop na pagpapaubaya ay nakasalalay sa natapos na detalye ng bloke, geometry ng lukab, disenyo ng makina, proseso ng produksyon, at paraan ng pagsukat. Dapat tukuyin ng mga mamimili ang mga nominal na dimensyon at pinahihintulutang paglihis para sa mga kritikal na feature gaya ng haba ng lukab, lapad, lalim, espasyo, at mga mounting interface. Ang mga geometric na kinakailangan tulad ng parallelism o posisyon ay dapat tukuyin nang hiwalay kapag nakakaapekto ang mga ito sa paggana. Walang universal tolerance na angkop para sa bawat molde, kaya dapat kumpirmahin ng mamimili ang mga value sa pamamagitan ng inaprubahang engineering drawing at sumang-ayon sa kung paano susuriin ang bawat kritikal na feature.
Ang mga dimensyon ng mold cavity ay nagtatatag ng geometry na magagamit sa panahon ng pagbuo, kaya ang mga deviation ay maaaring mag-ambag sa pagkakaiba-iba sa natapos na haba ng bloke, lapad, taas, at profile. Ang relasyon ay hindi palaging one-to-one dahil ang materyal na kahalumigmigan, compaction, vibration, demoulding, at curing ay maaari ding makaapekto sa mga huling dimensyon. Samakatuwid, dapat suriin ng mga mamimili ang parehong amag at kinatawan na natapos na mga bloke. Ang paghahambing ng mga sukat sa antas ng cavity sa mga sample ng produksyon ay nakakatulong na matukoy kung ang isang dimensional na problema ay nagmumula sa hulmahan, sa setup ng makina, o sa mas malawak na proseso ng pagmamanupaktura.
Sa pinakamababa, ang mamimili ay dapat humiling ng naaprubahang teknikal na pagguhit at isang panghuling ulat ng inspeksyon na sumasaklaw sa mga napagkasunduang kritikal na dimensyon. Depende sa detalye ng aplikasyon at pagbili, maaaring kabilang sa mga sumusuportang talaan ang mga materyal na sertipiko, dokumentasyon ng paggamot sa init, mga resulta ng tigas, data ng geometric na inspeksyon, at kumpirmasyon ng pagiging tugma ng interface ng makina. Dapat tukuyin ng mga ulat ang nauugnay na bahagi o pagkakasunud-sunod, rebisyon sa pagguhit, mga nominal na dimensyon, mga sinusukat na halaga, mga limitasyon sa pagtanggap, at anumang mga naaprubahang paglihis. Ang dokumentasyon ay dapat magpakita ng pagsunod sa mga napagkasunduang kinakailangan sa halip na sabihin lamang na ang amag ay pumasa sa inspeksyon.
Oo. Ang isang amag ay maaaring umayon sa pagguhit nito habang ang mga natapos na bloke ay nag-iiba dahil sa hindi matatag na kahalumigmigan ng materyal, hindi pare-parehong pagpuno, hindi angkop na mga setting ng compaction o vibration, pagkasuot ng makina, mga kondisyon ng demoulding, o mga pagbabago sa dimensyong nauugnay sa curing. Upang matukoy ang dahilan, sukatin ang amag, siyasatin ang mga bloke ng kinatawan mula sa iba't ibang mga cavity, at itala ang mga nauugnay na kondisyon ng produksyon. Kung ang amag ay nananatili sa loob ng detalye, siyasatin ang proseso bago mag-order ng kapalit. Kung ang isang kritikal na tampok ng amag ay nasa labas ng pagpapaubaya, idokumento ang paglihis at tukuyin kung kinakailangan ang pagwawasto o pagpapalit.
Ihambing ang mga supplier laban sa parehong naaprubahang pagguhit, mga kinakailangan sa materyal, mga pagpapaubaya, saklaw ng inspeksyon, pamantayan sa pagiging tugma ng makina, at mga kondisyon sa paghahatid. Suriin ang katibayan na maaaring ibigay ng bawat supplier para sa dimensional conformity, pagmamanupaktura control, materyal traceability kung kinakailangan, at corrective-action procedures. Isaalang-alang din ang pagsusumikap sa pag-install, inaasahang mga kinakailangan sa pagpapanatili, pagkakaroon ng kapalit na bahagi, oras ng pag-lead, at ang mga komersyal na tuntunin para sa mga hindi sumusunod na produkto. Ang pinakamababang panipi ay hindi nangangahulugang ang pinakamurang opsyon sa buhay ng serbisyo ng amag, ngunit ang mas mataas na presyo ay nabibigyang katwiran lamang kapag ang karagdagang teknikal o komersyal na halaga ay sinusuportahan ng ebidensya.


